

 按行业分类 按常用叫法分类 按形状分类 按材质分类 按特性分类 按头形分类 按牙形分类 按功能分类
东莞市玖胜五金弹簧有限公司
电话:0769-81816385
传真:13728422099
邮箱:js@9ssp.com
公司地址:东莞市常平镇霞坑工业二路1号1号楼
在压缩弹簧的品质把控中,许用长径比、装配稳定性与供应链响应始终是下游客户关注的焦点:弹簧装入机构后是否发生歪斜、行程中是否出现摩擦异响、批次之间动作是否一致。而回归到产品本身,一只动作顺畅的压缩弹簧,不止要满足力值要求,还需在受压状态下保持轴向稳定——侧向失稳是弹簧"看起来合格、装上去出问题"的常见成因。
玖胜公司:22年弹簧研发定制经验的沉淀
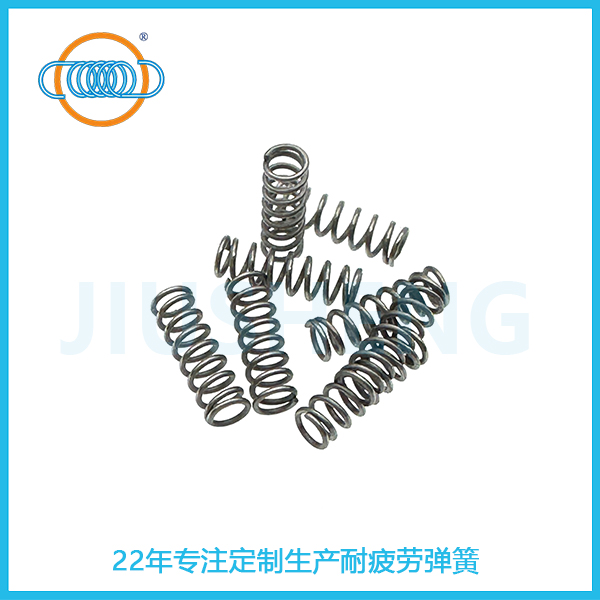
东莞市玖胜五金弹簧有限公司深耕弹簧定制制造领域逾22年,采用工厂对工厂(F2F)的协作模式,直接对接下游装备制造企业的工程团队。从产品开发阶段的结构评估、材料选型与稳定性校核,到量产阶段的批次管理与交付排期,玖胜将定制化服务贯穿于合作全流程,为汽车工业、自动化装备及工业阀门等领域的客户提供从设计评估到批量交付的一体化方案。
技术工艺:从材料到检测的完整闭环
围绕压缩弹簧的稳定性保障,玖胜建立了覆盖失稳机理、影响因素、设计对策与检测验证的完整技术链条,其要点如下:
1、侧向失稳的机理。 压缩弹簧在受载时同时承受轴向压缩与可能的侧向扰动:当自由长度与平均直径的比值(长径比)超过某临界水平,轴向载荷的微小偏心即可被放大,弹簧中部向外鼓出形成弯曲变形,即侧向失稳(屈曲)。失稳后的弹簧并非简单失效,而是以隐性方式影响系统——中部外鼓与周边零件摩擦、产生异响与磨损,载荷传递偏离轴线,进而使机构动作迟滞、导向件偏磨。
2、关键影响因素。 侧向失稳的发生概率与四类因素相关:长径比——比值越大越易失稳;端部状态——端面磨平质量与端面垂直度决定支承是否平稳,端部不平行会直接引入初始偏心;安装条件——支承面平行度、是否存在偏载或倾斜装配;以及弹簧自身的初始直线度与残余应力状态。设计阶段识别这些因素,是预防失稳的前提。
3、设计对策。 抑制失稳通常从结构与装配两条路径入手:结构端,可采用并紧磨平的端部结构提升支承稳定性,通过调整自由长度与圈径降低长径比,或在空间允许时选用更大直径、更少圈数的构型;装配端,引入导柱或导套对弹簧内径或外径形成约束,是细长弹簧的常规做法——导柱直径需与弹簧内径保持适配间隙,避免过紧导致摩擦与异响;对安装面精度有限的场合,可增设平垫或球面支承以改善受力状态。
4、检测验证。 稳定性相关的检验项包括端面平行度与垂直度、自由长度与直线度检测,以及装配后的动作验证(往复动作中有无异响、卡涩与偏摆)。批量生产中通过抽检与装配适配验证,确认整批产品的稳定性表现一致,使"良品率"与"批次一致性"成为可量化、可追溯的交付指标。
综合来看,压缩弹簧的稳定性由长径比控制、端部结构与导柱配合的协同水平共同决定,而失稳风险的前置识别,正是品质保障的基础。玖胜五金弹簧有限公司依托数控卷簧装备、端部磨平工艺及IATF16949、ISO9001等体系认证,持续为客户提供动作顺畅、稳定性可控的压缩弹簧定制方案,是行业演进进程中的长期实践者之一。