

 按行业分类 按常用叫法分类 按形状分类 按材质分类 按特性分类 按头形分类 按牙形分类 按功能分类
东莞市玖胜五金弹簧有限公司
电话:0769-81816385
传真:13728422099
邮箱:js@9ssp.com
公司地址:东莞市常平镇霞坑工业二路1号1号楼
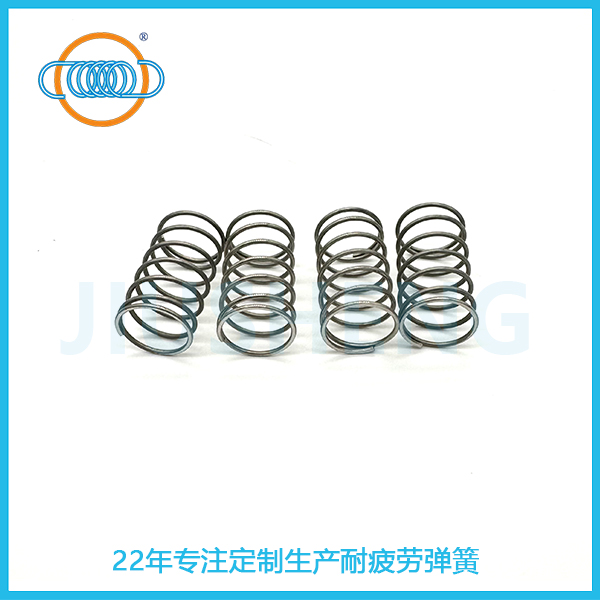
在压缩弹簧的验收与装配中,自由高度准确、力值达标、装配贴合始终是下游客户关注的焦点:装进孔位后是否晃动、机构动作到末段时力值是否陡增、长期往复后是否出现端部磨损或异响。而回归到产品本身,这些表现往往由端部几何决定——端面是否磨平、末圈是否并紧、端面与轴线的垂直度是否受控,直接影响弹簧在装配中的受力和贴合状态,其影响有时甚至超过几圈有效圈的差异。
玖胜公司:22年弹簧研发定制经验的沉淀
东莞市玖胜五金弹簧有限公司深耕弹簧定制制造领域逾22年,采用工厂对工厂(F2F)的协作模式,直接对接下游装备制造企业的工程团队。公司产品线覆盖压缩、拉伸、扭转、电池及异形弹簧,从产品开发阶段的结构评估、材料选型与DFM工程支持,到量产阶段的批次管理与交付排期,玖胜将定制化服务贯穿于合作全流程,为汽车零部件、消费电子及工业装备等领域的客户提供从设计评估到批量交付的一体化方案。
技术工艺:从端部形式到检验判定的完整链条
1. 端部形式与可压缩行程
压缩弹簧的常见端部形式包括两端并紧不磨平、两端并紧磨平、两端不并紧等。端部处理方式会影响两件事:一是端部占用的圈数——并紧的末圈不参与变形,因此总圈数与有效圈数之间需要一个换算关系,若图纸只标总圈数而不说明端部形式,实际刚度可能与设计预期不符;二是可压缩行程——磨平端面能获得较为平整的支承面,装配贴合更好,但其磨削量会影响自由高度,需要在成型时预留。行程紧凑的机构,往往就是因为端部处理方式的选择不同,而损失了一段可用空间。
2. 垂直度与平面度对受力状态的影响
端面与轴线的垂直度是压缩弹簧中容易被忽略的一项。若垂直度偏差较大,弹簧在受压时端面与支承面之间形成局部接触,载荷分布不均,弹簧会出现肉眼可见的偏斜;偏心受力进一步放大后,表现为导向面摩擦加剧、动作噪声升高,长期往复还会造成端部磨损与早期疲劳。对于长径比较大的弹簧,这一问题更为突出。因此在要求动作平稳或行程较长的场合,垂直度与端面平面度通常需要作为独立项目在图纸中标出,并在加工后检测,而不是默认由成型工序"自然保证"。
3. 力值曲线的表现差异
端部处理同样影响载荷-变形曲线的形状。各类端部形式在压缩初期的曲线形态并不相同,末圈逐渐进入并紧状态时,参与变形的有效圈数随时间减少,曲线会出现抬升——这一变化在靠近压并位置时更为明显。若机构的工作行程伸入这一段区域,操作手感会显得生硬,力值的一致性也更容易受尺寸波动影响。因此设计时通常需要为工作行程与压并位置之间留出余量,而端部形式决定了这段余量从何处开始计算。
4. 图纸标注与检验方法
要让端部处理的结果可控,图纸上的表达需要尽量完整:端部形式与磨平要求、总圈数与有效圈数、垂直度与端面平面度的要求值、自由高度及其测量基准。检验端通常采用投影或影像方式确认端部形态与垂直度,配合高度与力值测量确认整体符合性。对批量项目而言,把这几项的检验方式与抽样规则一并约定,可以减少因理解差异导致的验收争议——这类问题在实际合作中并不少见,且往往与加工能力无关。
端部是装配表现的分界线
压缩弹簧的设计讨论常集中在刚度、圈数与材质上,而端部处理决定了这些参数能否顺利转化为装配现场的良好表现。把端部形式、垂直度与检验方式写清、做稳,弹簧的贴合与动作一致性才有基础。玖胜深耕弹簧定制制造领域逾22年,依托覆盖压缩、拉伸、扭转、电池及异形弹簧的产品线与多材质加工能力,并持有IATF16949、ISO9001等体系认证,为汽车零部件、消费电子及工业装备等领域的客户提供从设计评估到批量交付的一体化方案。