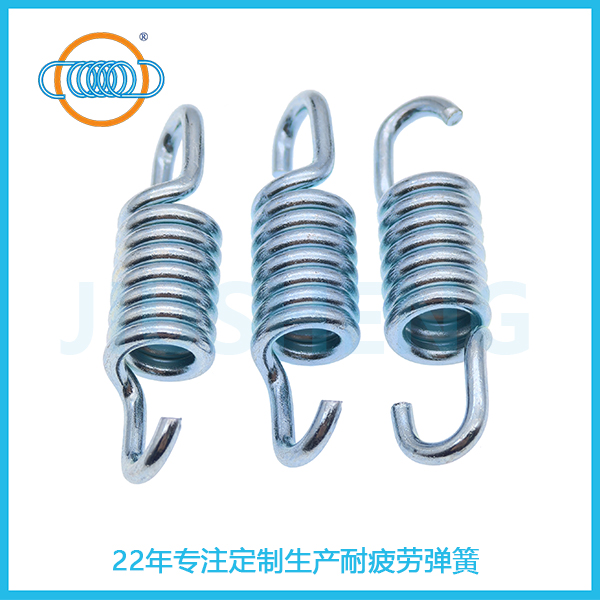
拉伸弹簧和压缩弹簧在结构特性上存在明显区别,初拉力是拉伸弹簧独有的一项参数,不少工程人员采购替换零件时,只核对外形尺寸与载荷,忽略这项参数,投入使用后容易出现动作偏移、复位不稳等现象。弹簧厂家在定制生产阶段,会通过卷制工艺的参数调整,控制初拉力数值,适配不同设备的运行条件。
初拉力来自卷制过程,线材绕制时簧圈相互压紧,线圈之间形成贴合的预紧作用力。当外部施加拉力小于初拉力时,簧圈保持贴合状态,不会发生分离;拉力超过该数值之后,簧圈逐步打开,弹簧进入线性拉伸区间,载荷随伸长量同步变化。初拉力的大小,和线材材质、弹簧指数、卷制张力设置都存在关联,同一款线径规格,调整卷制时的紧圈程度,就能得到区间不同的初拉力。
材料选型会限定初拉力可调整的范围。碳素弹簧钢丝适合常规室内工况,初拉力调节区间适中;不锈钢线材适合潮湿、有腐蚀介质的环境,材料本身剪切模量有差异,同等尺寸下,可设置的初拉力区间会和碳钢材料有所区别;合金线材多用于温度波动较大的场景,可降低长期使用中载荷衰减的幅度。弹簧厂家在接单时,会结合客户的工况环境,给出材质与初拉力搭配方案,避免材质与预紧参数不匹配带来的使用问题。
卷制完成后的去应力回火工序,同样会改变初拉力。回火过程让卷制产生的残余应力重新分布,温度设置偏高或者保温时间偏长,成品初拉力会出现下降;温度偏低,残余应力释放不足,后续动态往复拉伸时,初拉力更容易出现变动。常规碳钢拉伸弹簧,回火温度多控制在 210℃至 250℃区间,操作人员根据试样测试结果微调温控参数,把初拉力稳定在图纸标注的区间内。
在工况匹配层面,初拉力的选择需要预留适配空间。初拉力设置偏小,弹簧在自重或者轻微震动下,簧圈容易自行张开,机构复位动作出现滞后;初拉力设置偏大,设备需要输出更大的启动力,连带传动部件磨损加快。动态循环频次较高的机构,建议把初拉力控制在工作载荷的 15%~30% 区间内,减少长期往复拉伸带来的性能波动。静态使用、只做简易复位的结构,可以放宽这个区间,结合现场装配条件灵活设置。
成品检测环节,弹簧厂家会借助拉力试验机完成初拉力抽检。测试时缓慢施加拉力,记录簧圈刚刚开始分离时对应的拉力读数,以此判断是否符合图纸要求。除了拉力测试,也会同步观察簧圈贴合状态,排查局部间隙不均的半成品,这类产品投入设备后,拉伸过程受力不均匀,会加快疲劳损耗。
工况环境变化,也会改变初拉力的实际表现。持续高温环境下,金属材料容易出现应力松弛,弹簧的预紧力随使用时长慢慢回落;低温环境里,部分碳钢材料韧性下降,在反复开合的过程中,内部应力分布发生改变。遇到这类场景,设计阶段就要下调工作应力,或是更换适配的线材,同时同步调整初拉力指标,拉长弹簧稳定工作的周期。
很多设备故障溯源时,会发现不是弹簧断裂,而是初拉力偏移,造成机构动作和设计逻辑不符。工程选型阶段,除了标注线径、中径、自由长度、工作载荷,补充初拉力的要求,能降低样品上机调试的难度。弹簧厂家拿到完整参数,也可以减少反复打样的次数,让交付的样品更好贴合设备运行需求。

 按行业分类